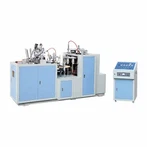
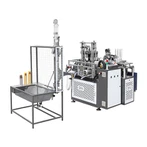
Som en automatisert produksjonslinje dreier det daglige vedlikeholdet av en høyhastighets papirskålstøpemaskin hovedsakelig rundt fire kjerneaspekter: mekanisk struktur, elektrisk system, form og driftsprosedyre.
I. Vedlikehold av mekanisk struktur: sikre overføringsnøyaktighet og stabilitet.
Vedlikehold av smøresystem
Nøkkelkomponenter: Høyhastighetsroterende deler som spindellager, girkasser, kjeder og kamdelere må smøres hver 8. time (f.eks. 32# maskinolje) for å forhindre tørr friksjon og slitasje.
Smøresyklus: skift girkasseolje hver 500. time. Rengjør oljekretsen og skift ut filterkjernen hver 2000. time for å forhindre at slamakkumulering påvirker overføringseffektiviteten.
Inspeksjon av transmisjonskomponenter
Beltetrekk: Kontroller trekket til hovedbeltet en gang i uken og juster det til standard (vanligvis 180-220N) ved hjelp av en strekkmåler for å forhindre at beltet glir eller ryker.
Kjedespenning: Sjekk kjedespenningen hvert skift. Juster strammeren for å kontrollere kjedets henging til 15-20 mm for å forhindre lekkasje eller fastkjøring.
Kobling: Kontroller slitasjen på den elastiske koblingshylsen en gang i måneden. Hvis det oppdages sprekker eller permanent deformasjon, bør de skiftes ut umiddelbart for å forhindre feiljustering av transmisjonen.
Rengjøring og rustforebygging
Daglig rengjøring: blås ut papirrester og oljeflekker på utstyrsoverflater med trykkluft. Spesiell oppmerksomhet bør rettes mot rengjøring av området rundt varmemodulen og formen for å forhindre at urenheter kommer inn i det mekaniske gapet.
Anti-rust: Påfør anti-rustolje ukentlig på utsatte metalldeler, som styreskinner og glidere, spesielt i fuktige omgivelser som krever økt frekvens.
II. Vedlikehold av elektrisk system: sikre kontrollnøyaktighet og sikkerhet
PLS og sensorkalibrering
Temperaturkontroll: kalibrer varmemodulens temperatursensor kvartalsvis ved hjelp av et infrarødt termometer for å sikre at den faktiske temperaturen avviker Mindre enn eller lik ± 2 grader C fra den innstilte verdien i tilfelle papirkopper fester seg eller dårlig forsegling.
Fotoelektrisk deteksjon: Rengjør den fotoelektriske sensorlinsen en gang i måneden og tørk overflatestøv med alkohol for å forhindre feildeteksjon fra å få enheten til å slå seg av.
Tilkobling og grensesnittinspeksjon
Løs feil: sjekk ledningsklemmene til motor, magnetventiler osv.. Sjekk om hvert skift er løst. Stram til med en skrutrekker og påfør ledende pasta for å unngå dårlig kontakt og gnister.
Isolasjonstest: Motorens isolasjonsmotstand testes hver sjette måned med en terahertz-måler. Omega-motstanden bør være mindre enn 1 Omega, og hvis den er under standard, må motoren skiftes.
Inverter vedlikehold
Varmeavledningsrengjøring: en gang i måneden frekvensomformer kjølevifte og kjøleribbe, for å sikre jevn ventilasjon, forhindre overopphetingsalarm.
Parameter Backup: Kvartalsvis backup av PLS-program og inverterparametere for å unngå produksjonsavbrudd på grunn av uventede tap.

III. Muggvedlikehold: Forbedre støpingskvalitet og levetid
Daglig rengjøring
Stansform: Etter hvert skift blåser du papiret av formbladet med luftpistol, og bruk en myk børste til å rense bort gjenværende lim for å forhindre at det blir sløvt.
Oppvarmingsform: Etter daglig produksjon, bruk en kobberbørste for å rense karbonavleiringer på overflaten av varmeplaten for å unngå å påvirke tetningseffekten.
Utslitt
Bladinspeksjon: ukentlig med en projektor for å sjekke slitasjen på dysebladet. Hvis slitasjen overstiger 0,1 mm, må den umiddelbart-slipes eller skiftes ut for å unngå grader på kantene av papirkoppen.
Spaltejustering: Kontroller dyselukkingsgapet en gang i måneden og juster det til 0,05-0,1 mm med en følemåler for å sikre hardheten til den støpte papirkoppen.
Smøring og rust
Styresøyler og bøssing: Påfør høytemperaturfett (f.eks. molybdendisulfid) på styresøylen og bøssingen for å redusere friksjonen.
Vedlikehold av nedstengning: Når utstyret er ute av drift i lang tid, spray rustolje på formoverflaten og pakk det inn i plastfolie for beskyttelse.
IV. INNLEDNING Driftsprosedyrer og personellopplæring
Standardisert drift
Inspeksjon før-start: Operatører må daglig kontrollere utstyrets smøreoljenivå, lufttrykk og funksjon av nødstoppknappen. Du kan ikke starte maskinen før du er sikker på at alt er riktig.
Parameterovervåking: sann-tidsovervåking av temperatur, trykk, hastighet og andre parametere under produksjon. Koble fra umiddelbart og sjekk for unormalt.
Opplæring av personell
Periodisk gjennomgang: kvartalsvis opplæring for vedlikehold av utstyr for operatører. Vurdering inkluderer plassering av smørepunkt, identifisering av feilkode og sikre driftsprosedyrer.
V. Reservedelshåndtering og forebyggende vedlikehold
Kritiske reservedelslager
Liste over forbrukerdeler: Etabler en liste over forbruksdeler som remmer, kjeder, lagre og varmeelementer. Denne reserven skal dekke én måneds produksjonsbehov.
Leverandørsamarbeid: signer reservedelsleveranseavtale med utstyrsprodusenten for å sikre levering innen 48 timer etter nødsituasjon.
Forebyggende erstatning
Periodisk utskifting: Bytt ut høye-slitasjedeler på forhånd i henhold til driftstiden til utstyret for å unngå plutselige feil.
Dataregistrering: Etabler vedlikeholdsprotokoller for utstyr, registrer tidspunktet for hver reparasjon, reservedeler og feilårsaker, og legg grunnlaget for å optimalisere vedlikeholdsplanen.